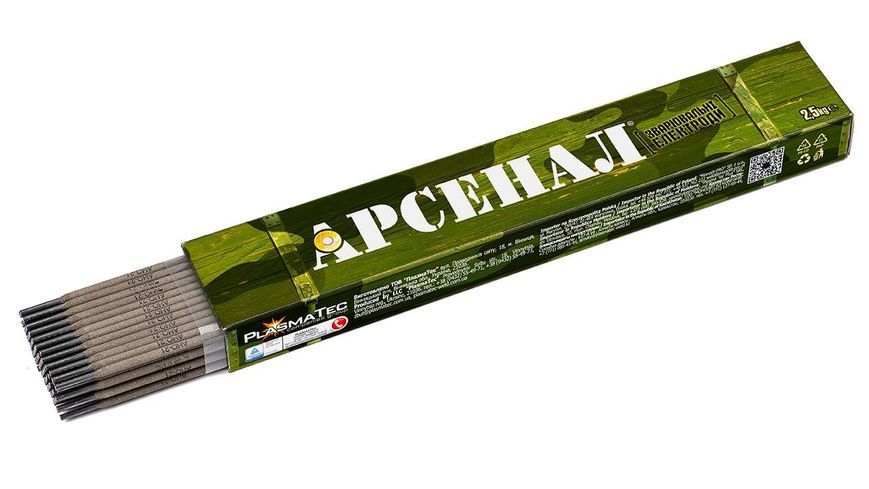
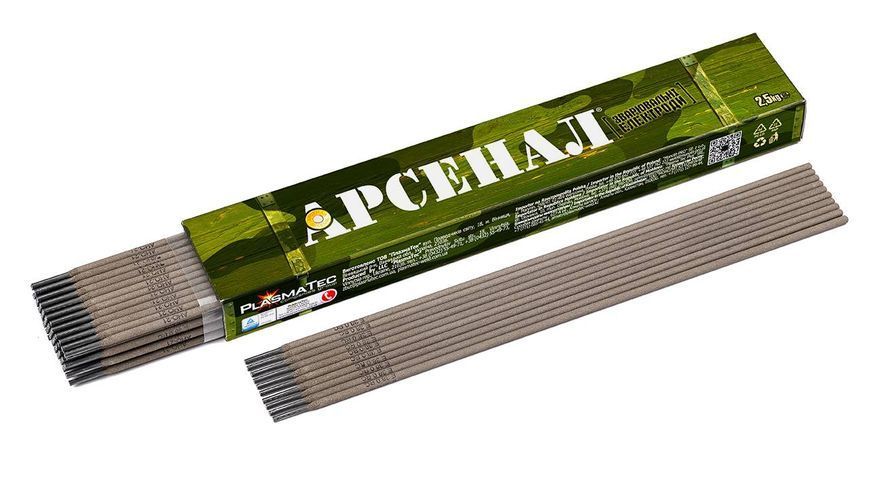
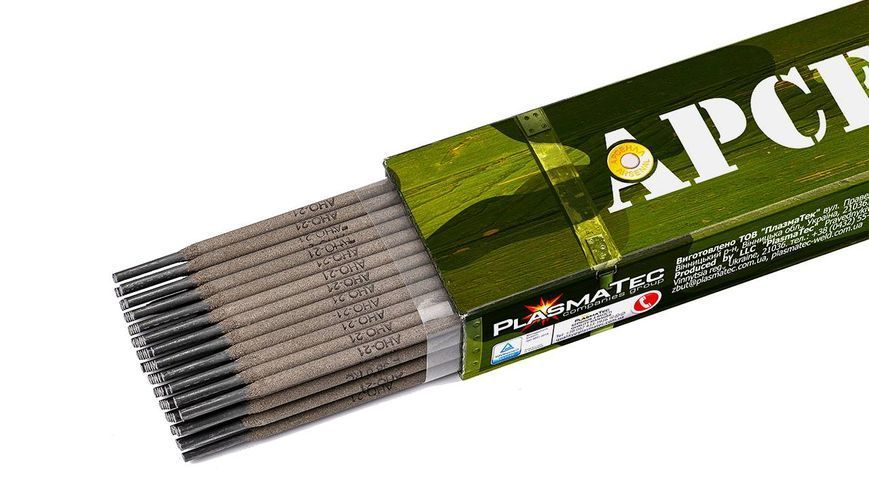
ВИД ПОКРЫТИЯ - рутиловое
| AWS A 5.1:E 6013 | EN ISO 2560-A-E 38 0 RC 11 | ГОСТ 9466-75 | Э 46 – АНО-21 - Ø-УД Е 43 2(3) Р 11 |
ТУ У 05416923.001-95
Электроды АНО-21 гарантируют высокие сварочно-технологические свойства, а именно легкое начальное и повторное зажигание дуги, мелкочешуйчатый шов, легкое отделение шлаковой корки. Шлак в шлаковой ванне не мешает процессу сварки. Наплавленный металл отмечен высокой стойкостью к внешним воздействиям даже при низких температурах. Электроды могут использоваться для сварки водопроводных труб и газопроводах малого давления.
Электроды АНО-21 предназначены для ручной дуговой сварки конструкций из углеродистых марок сталей, поставляемых по ДСТУ 2651/ГОСТ 380 (Ст 0, Ст 1, Ст 2, Ст 3) всех степеней раскисления – «КП», «ПС», «СП» и ГОСТ 1050 (05кп, 08кп, 08пс, 08, 10кп, 10пс, 10, 15кп, 15пс, 15, 20кп, 20пс, 20).
Коэффициент наплавки – 8,5-9,5г/А.ч. Расход электродов на 1 кг наплавленного металла — 1,65 кг. Электроды предназначены для сварки угловых, стыковых, нахлесточных соединении во всех пространственных положениях, в том числе вертикальных швов способом сверху-вниз. Возможно использование электродов АНО-21 для сварки корневого шва металла большой толщины. Сварка способом сверху-вниз производится опиранием, при этом электрод должен находится в биссекторной плоскости под углом 40-70°к направлению сварки. Допускается сварка удлиненной дугой по не зачищенным поверхностям.
При нормальных условиях хранения не требуют прокалки перед сваркой. В случае увлажнения прокалка перед сваркой: 120±10°С 40 мин.
ХИМИЧЕСКИЙ СОСТАВ НАПЛАВЛЕННОГО МЕТАЛЛА, %
| Mn | Si | C | P | S |
| 0.50-0.80 | ≤ 0.3 | ≤ 0.1 | ≤ 0.045 | ≤ 0.040 |
МЕХАНИЧЕСКИЕ СВОЙСТВА МЕТАЛЛА ШВА
| Временное сопротивление, Н/мм² | Относительное удлинение, % | Ударная вязкость, Дж/см² |
| ≥ 450 | ≥ 18 | ≥ 78 |
Сварку проводить постоянным током любой полярности (рекомендуется обратной, «+» на электроде) или переменным током от трансформатора с напряжением холостого хода не менее 50 В.
УПАКОВОЧНЫЕ ДАННЫЕ
| Диаметр, мм | Длина, мм | Сила сварочного тока, А | Количество электродов в пачке, шт | Вес пачки, кг |
| 3 | 350 | 80-100 | 91-96 | 2.5 |
| 4 | 450 | 110-130 | 83-87 | 5 |
| 5 | 450 | 150-170 | 55-56 | 5 |
ПОЛОЖЕНИЯ ШВОВ ПРИ СВАРКЕ
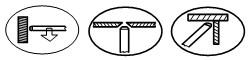
PA PB PC PF
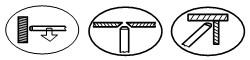
PG PE PD
ДСТУ EN ISO 6947
СЕРТИФИКАЦИЯ
Сертификат соответствия системе сертификации УкрСЕПРО
KZ-STANDART
MD-STANDART
Сертификат соответствия директивам Евросоюза (CE)

TÜV