УМОВИ ВИКОРИСТАННЯ
- електрод рекомендується утримувати вертикально до деталі
- наплавлення виконувати на дуже короткій дузі і якомога меншій силі струму, щоб запобігти перемішуванню з основним металом при наплавленні на великих площинах в один шар
- наплавлення проводити з поперечними коливаннями електрода при амплітуді 2-3 діаметра сердечника, якщо необхідно наплавити більше трьох шарів, наноситься буферний шар
- механічна обробка наплавного металу – тільки шліфуванням
ОСОБЛИВІ ВЛАСТИВОСТІ
- забезпечують отримання наплавленого металу з високою зносостійкістю за умов стирання абразивними матеріалами
-
наплавлений метал має схильність до утворення дрібних тріщин, що не знижують, як правило, експлуатаційну стійкість наплавлених деталей.
Твердість наплавленого металу – 58…62 HRС.
Повний відпал – 780…820 °C ~ 25 HRC.
Проковка після наплавки ~ 60…65 HRC.
1 шар на високомарганцеві сталі ~ 30 HRC.
2 шар на високомарганцеві сталі ~ 45 HRC.
- - коефіцієнт наплавлення: 0,15…0,19 г/А•хв
- - витрати електродів на 1 кг наплавленого металу: 1,1…1,4 кг.
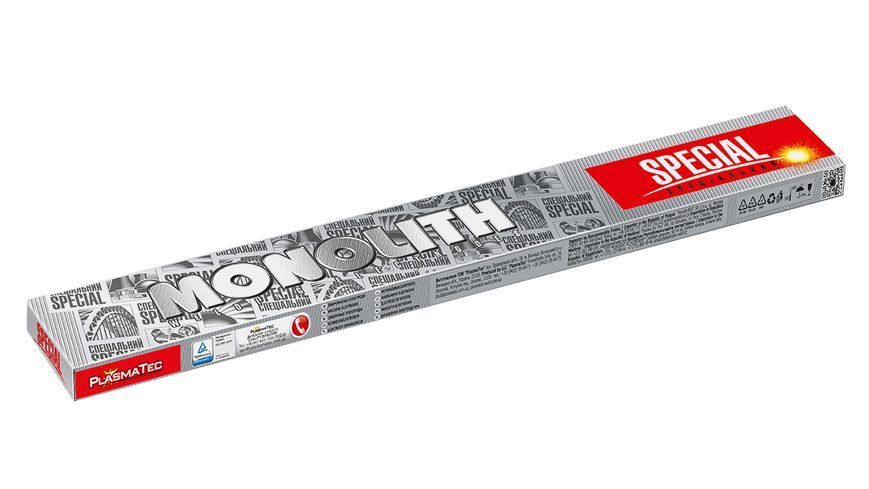
Електроди Т-600 Сормайт призначені для наплавлення твердих шарів на деталі зі сталі, сталевого литва і високомарганцевих сталей, які одночасно підлягають сильному абразивному зношенню, ударним та стискаючим навантаженням.
Типовими областями застосування є землерийна, гірнича та кам'янообробна промисловість: наплавлення зубів та ріжучих кромок екскаваторів і бульдозерів; грохотів, шнеків, молотів, щок дробарок різних млинів, ріжучих кромок на інструментах для холодної обробки та інших деталей.
Тип покриття
рутилово-основне
ХІМІЧНИЙ СКЛАД НАПЛАВЛЕНОГО МЕТАЛУ, %
Відповідно до AWS A5.1 / Типові результати
C Вуглець 0,5…1,5
Mn Марганець 0,5…1,5
Si Кремній 2,1…2,5
P Фосфор ≤0,040
S Сірка ≤ 0,030
Cr Хром 8,0…10,0
ПРОКАЛЮВАННЯ ПЕРЕД ЗВАРЮВАННЯМ
- допустимий вміст вологи в покритті перед використанням не більше 0,3 %
- у разі зволоження покриття електродів вище норми - просушити протягом 60 хв при 250±20 °С
ТВЕРДІСТЬ НАПЛАВЛЕНОГО МЕТАЛУ ШВА
Твердість, HRС без термічної та механічної дії
58-62
РЕЖИМИ ЗВАРЮВАННЯ
| | Сила зварювального струму, А для електродів діаметром, мм | |
| 4.0 мм | 5.0 мм |
| 130…160 | 140…180 |
Наплавлення проводити постійним струмом зворотної полярності («+» на електроді) з напругою на дузі 23…27 В або змінним струмом від трансформатора з напругою холостого ходу 50 В в усіх просторових положеннях за виключенням зверху вниз.
ПОЛОЖЕННЯ ШВІВ ПРИ ЗВАРЮВАННІ
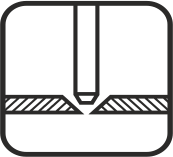 PA
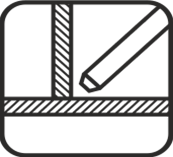 PB
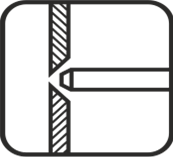 PC
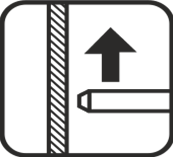 PF
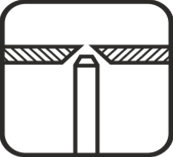 PE
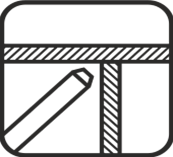 PD