УМОВИ ВИКОРИСТАННЯ
- перед наплавленням необхідно очистити зварювану деталь від забруднень, іржі, масла
- не рекомендується (з метою уникнення викришування) проводити наплавлення сталевих деталей більш ніж в два шари, чавунних - в один шар
- для вуглецевих низьколегованих сталей попередній шар можна наплавити електродами Моноліт РЦ, АНО-36, для сталей легованих марганцем – електродами УОНИ 13/55 Плазма
- наявність холодних(гартівних) тріщин не є дефектом, а показником високої твердості, ледебуритно-карбідної структури наплавленого металу.
ОСОБЛИВІ ВЛАСТИВОСТІ
- забезпечують отримання стійкого наплавленого шару, який володіє високою стійкістю до стирання різними твердими частинками
- дозволяють проводити зварювання чавунних виробів та заплавлення дефектів лиття сталі 110Г13
- отримання наплавленого металу з особливою металургійною чистотою та низьким вмістом водню
- коефіцієнт наплавлення: 0,20…0,22 г/А•хв
- витрати електродів на 1 кг наплавленого металу: 1,4…1,8 кг.
Електроди Т-590 призначені для наплавлення деталей, що працюють в умовах переважно абразивного зношування з мінімальними ударними навантаженнями.
Використовуються для наплавлення зубів ковшів екскаваторів, ножів дорожніх машин, лемешів плугів, дисків і лап культиваторів сільськогосподарських машин, що працюють без ударів, а також лез шнеків змішувальних машин, лопаток димососів, щок дробарок та ін.
Наплавлені електродами перераховані деталі мають відмінні зносостійкі експлуатаційні характеристики та показники міцності.
Тип покриття
спеціальне
ХІМІЧНИЙ СКЛАД НАПЛАВЛЕНОГО МЕТАЛУ, %
Відповідно до AWS A5.1 / Типові результати
C Вуглець 2,9…3,5
Mn Марганець 1,0…1,5
Si Кремній 2,0…2,5
P Фосфор ≤ 0,040
S Сірка ≤ 0,035
Cr Хром 22…27
B Бор 0,5…1,5
ПРОКАЛЮВАННЯ ПЕРЕД ЗВАРЮВАННЯМ
- допустимий вміст вологи в покритті перед використанням не більше 0,4 %
- у разі зволоження покриття електродів вище норми - просушити протягом 60 хв при 250±20 °С
ТВЕРДІСТЬ НАПЛАВЛЕНОГО МЕТАЛУ ШВА
Твердість, HRС без термічної обробки після наплавлення
58…64
РЕЖИМИ ЗВАРЮВАННЯ
| | Сила зварювального струму, А для електродів діаметром, мм | |
| 4.0 мм | 5.0 мм |
| 130…180 | 170…220 |
Наплавлення проводити в нижньому і похилому положеннях на постійному струмі зворотної полярності, «+» на електроді, з напругою на дузі 23…27 В, вузькими валиками або з невеликими коливаннями електрода. Також наплавлення можна проводити змінним струмом від трансформатора з напругою холостого ходу 50 В.
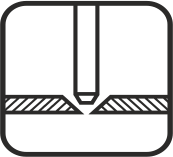
ПОЛОЖЕННЯ ШВІВ ПРИ ЗВАРЮВАННІ
 PA