УМОВИ ВИКОРИСТАННЯ
- застосовуються при зварюванні в усіх просторових положеннях, окрім вертикального зверху вниз
- зварювання рекомендується виконувати при максимально можливій швидкості без поперечних коливань електроду
ОСОБЛИВІ ВЛАСТИВОСТІ
- характеризуються високими зварювально-технологічними властивостями, малим розбризкуванням, стабільним горінням дуги, легким відділення шлакової кірки і відмінною якістю шва
- відмінна корозійна стійкість в окислювальних середовищах і висока стійкість до міжкристалічної корозії
- коефіцієнт наплавлення: 0,16…0,18 г/А•хв
- витрати електродів на 1 кг наплавленого металу: 1,4…1,6 кг
Електроди марки ОЗЛ-8 Плазма призначені для зварювання аустенітних нержавіючих сталей типу 03Х18Н10, 08Х18Н10Т, AISI 304L, AISI 321, AISI 347 і т.п., в робочому температурному діапазоні не вище 450°C.
Дані електроди підходять для зварювання обладнання, резервуарів, цистерн і труб з нержавіючої сталі для використання в харчовій, текстильній, нафтопереробній, питній, паперовій та фармацевтичній промисловості, а також в автомобілебудуванні та загальному машинобудуванні.
Тип покриття
рутилове
ХІМІЧНИЙ СКЛАД НАПЛАВЛЕНОГО МЕТАЛУ, %
Відповідно до AWS A5.1 / Типові результати
C Вуглець ≤ 0,04
Mn Марганець ≤ 2,0
Si Кремній ≤ 1,0
P Фосфор ≤ 0,030
S Сірка ≤ 0,025
Mo Молібден ≤0,75
Cr Хром 18,0…21,0
Cu Мідь ≤ 0,75
Ni Нікель 9,0…11,0
МЕХАНІЧНІ ВЛАСТИВОСТІ МЕТАЛУ ШВА
Відповідно до вимог AWS A5.1 / Типові результати
- Тимчасовий опір, МПа:≥ 510
- Границя плинності, МПа:≥ 320
- Відносне видовження, %:≥ 30
- Енергія поглиненого удару KV +20 ˚С, Дж≥ 70
ПРОКАЛЮВАННЯ ПЕРЕД ЗВАРЮВАННЯМ
- допустимий вміст вологи в покритті перед використанням не більше 0,2 %
- у разі зволоження покриття електродів вище норми - просушити протягом 60 хв при 400±10 °С
ВМІСТ ФЕРИТНОГО ЧИСЛА В НАПЛАВЛЕНОМУ МЕТАЛІ
3-10 FN
РЕЖИМИ ЗВАРЮВАННЯ
| | Сила зварювального струму, А для електродів діаметром, мм | |
| 2.5 мм | 3.0 мм | 3.2 мм | 4.0 мм |
| 50-80 | 70-100 | 80-110 | 90-130 |
Зварювання проводити постійним струмом зворотної полярності, «+» на електроді з напругою на дузі 23…27 В або змінним струмом від трансформатора з напругою холостого ходу 50 В.
ПОЛОЖЕННЯ ШВІВ ПРИ ЗВАРЮВАННІ
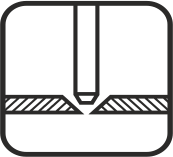 PA
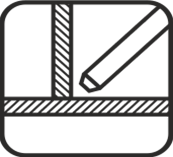 PB
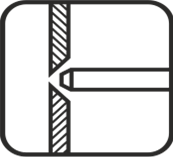 PC
 PF
 PE
 PD