УМОВИ ВИКОРИСТАННЯ
- перед наплавленням необхідно очистити зварювану деталь від забруднень, іржі, маслаv
- не рекомендується (з метою уникнення викришування) проводити наплавлення сталевих деталей більш ніж в два шари, чавунних - в один шар
- при великому зносі деталі нижні шари слід наплавляти іншими електродами, вибір яких залежить від складу основного металу
- для вуглецевих низьколегованих сталей попередній шар можна наплавити електродами Моноліт РЦ, АНО-36, для сталей легованих марганцем – електродами УОНИ 13/55 Плазма
ОСОБЛИВІ ВЛАСТИВОСТІ
- наплавлений електродами метал має гарну зносостійкість і задовільний опір ударам
- стабільність властивостей досягається за дотримання постійних умов наплавлення
- коефіцієнт наплавлення: 0,15…0,16 г/А•хв
- витрати електродів на 1 кг наплавленого металу: 1,5…1,6 кг.
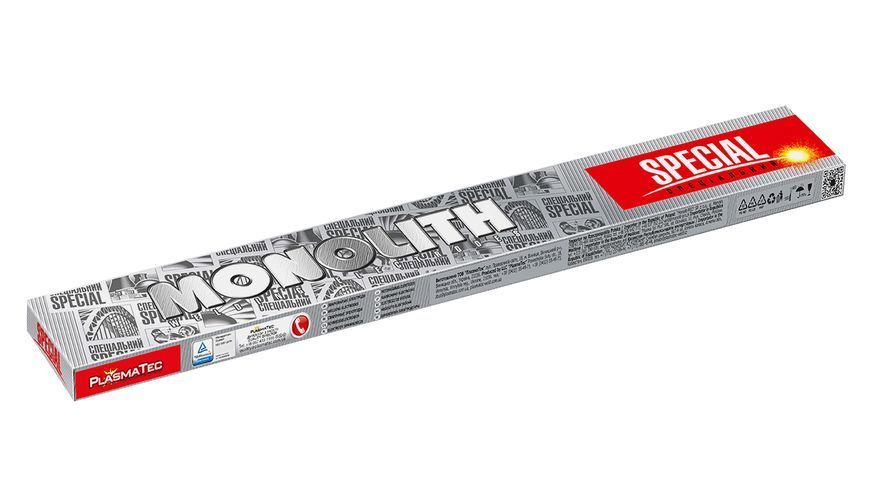
Електроди НР-70 Плазма призначені для наплавлення деталей, що працюють в умовах інтенсивного ударного навантаження і тертя металу об метал (зношення залізничних хрестовин, кінців рейок, автозчеплення, осей, валів).
Тип покриття
основне
ХІМІЧНИЙ СКЛАД НАПЛАВЛЕНОГО МЕТАЛУ, %
Відповідно до AWS A5.1 / Типові результати
C Вуглець 0,22…0,38
Mn Марганець 1,5…2,0
Si Кремній ≤ 0,15
P Фосфор ≤ 0,040
S Сірка ≤ 0,030
Cr Хром 0,5…1,0
Мо Молібден 0,3…0,7
ПРОКАЛЮВАННЯ ПЕРЕД ЗВАРЮВАННЯМ
- допустимий вміст вологи в покритті перед використанням не більше 0,4 %
- у разі зволоження покриття електродів вище норми - просушити протягом 60 хв при 250±20 °С
ТВЕРДІСТЬ НАПЛАВЛЕНОГО МЕТАЛУ ШВА
Твердість, HRС без термічної обробки після наплавлення
32,5…42,5
РЕЖИМИ ЗВАРЮВАННЯ
| | Сила зварювального струму, А для електродів діаметром, мм | |
| 3.0 мм | 4.0 мм |
| 100…140 | 130…180 |
Зварювання проводити постійним струмом зворотної полярності, «+» на електроді з напругою на дузі 23…27 В.
ПОЛОЖЕННЯ ШВІВ ПРИ ЗВАРЮВАННІ
 PA