УМОВИ ВИКОРИСТАННЯ
- застосовуються при зварюванні в усіх просторових положеннях окрім вертикального зверху вниз
- зварювання рекомендується виконувати при максимально можливій швидкості без поперечних коливань електроду
ОСОБЛИВІ ВЛАСТИВОСТІ
- висока стійкість до кислот, а також до загальної та міжкристалічної корозії при температурах до 400 °С
- характеризуються високими зварювально-технологічними властивостями, стабільним горіння дуги, легким видаленням шлаку, а також хорошим формуванням шва з плавним переходом до основного металу
- коефіцієнт наплавлення: 0,17…0,20 г/А•хв
- витрати електродів на 1 кг наплавленого металу: 1,5…1,6 кг
Електроди марки Monolith M-316L призначені для зварювання корозійностійких аустенітних Cr-Ni-Mo сталей, типу AISI 316, AISI 318, AISI 316L, 1.4435, X2CrNiMo17-12-3, X2CrNiMo18-14-3, 00Cr17Ni14Mo3, S31600 і т.п., для деталей, що працюють при температурі до 400°С.
Електроди підходять для зварювання корпусів котлів, ємностей та обладнання для відпрацьованих масел, для коксо-хімічних установок, обладнання, що працює в контакті з морською водою, деталей обладнання в хімічній, текстильній та целюлозно паперовій промисловості, а також обладнання для виробництва вовни і штучного шовку.
Тип покриття
рутилове
ХІМІЧНИЙ СКЛАД НАПЛАВЛЕНОГО МЕТАЛУ, %
Відповідно до AWS A5.1 / Типові результати
C Вуглець ≤ 0,04
Mn Марганець ≤ 2,0
Si Кремній ≤ 1,0
P Фосфор ≤ 0,030
S Сірка ≤ 0,025
Mo Молібден 2,5…3,0
Cr Хром 17,0…20,0
Cu Мідь ≤ 0,75
Ni Нікель 11,0…13,0
МЕХАНІЧНІ ВЛАСТИВОСТІ МЕТАЛУ ШВА
Відповідно до вимог AWS A5.1 / Типові результати
- Тимчасовий опір, МПа:≥ 510
- Границя плинності, МПа:≥ 320
- Відносне видовження, %:≥ 25
- Енергія поглиненого удару KV +20 ˚С, Дж≥ 70
ПРОКАЛЮВАННЯ ПЕРЕД ЗВАРЮВАННЯМ
- допустимий вміст вологи в покритті перед використанням не більше 0,2 %
- у разі зволоження покриття електродів вище норми - просушити протягом 60 хв при 400±10 °С
ВМІСТ ФЕРИТНОГО ЧИСЛА В НАПЛАВЛЕНОМУ МЕТАЛІ
5-15 FN
РЕЖИМИ ЗВАРЮВАННЯ
| | Сила зварювального струму, А для електродів діаметром, мм | |
| 2.5 мм | 3.0 мм | 3.2 мм | 4.0 мм |
| 50-80 | 70-100 | 80-110 | 90-130 |
Зварювання проводити постійним струмом зворотної полярності, «+» на електроді з напругою на дузі 23…27 В або змінним струмом від трансформатора з напругою холостого ходу 50 В.
ПОЛОЖЕННЯ ШВІВ ПРИ ЗВАРЮВАННІ
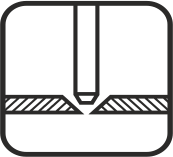 PA
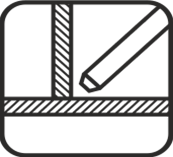 PB
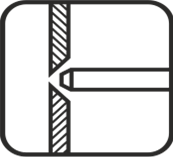 PC
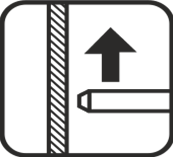 PF
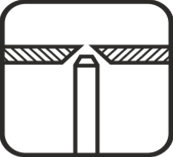 PE
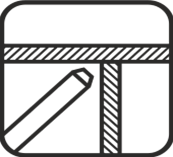 PD