УМОВИ ВИКОРИСТАННЯ
- застосовуються при зварюванні у всіх просторових положеннях, крім вертикального зверху вниз, постійним струмом зворотної полярності (+ на електроді)
ОСОБЛИВІ ВЛАСТИВОСТІ
- наплавлений метал характеризується високою жаростійкістю до 850°С
- коефіцієнт наплавлення: 13,0…13,5 г/А·год
- витрати електродів на 1 кг наплавленого металу: 1,3…1,5 кг.
Універсальний аустенітний електрод для різноманітних застосувань – зварювання «важкозварюваних» сталей, різнорідне зварювання, ремонт і обслуговування, а також наплавка перехідних шарів під зносостійкі шари.
Наплавлений метал забезпечує винятково високу пластичність і подовження разом із відміною стійкістю до розтріскування.
Хороша стійкість до крихкості при робочих температурах від до 650ºC.
Тип покриття
Основне
ХІМІЧНИЙ СКЛАД НАПЛАВЛЕНОГО МЕТАЛУ, %
Відповідно до AWS A5.1 / Типові результати
C Вуглець 0,05-0,14
Mn Марганець 6,0-7,0
Si Кремній 0,6-0,9
P Фосфор ≤ 0,030
S Сірка ≤ 0,010
Cr Хром 18,0-19,5
Ni Нікель 8,0-9,5
МЕХАНІЧНІ ВЛАСТИВОСТІ МЕТАЛУ ШВА
Відповідно до вимог AWS A5.1 / Типові результати
- Тимчасовий опір, МПа:≥500
- Відносне видовження, %≥ 25
- Границя плинності , МПа:≥ 350
- Енергія поглиненого удару, Дж, KV, +20 C≥70
ПРОКАЛЮВАННЯ ПЕРЕД ЗВАРЮВАННЯМ
- допустимий вміст вологи в покритті перед використанням не більше 0,3 %
- у разі зволоження покриття електродів вище норми - просушити протягом 60 хв при 280-300°С
РЕЖИМИ ЗВАРЮВАННЯ
| | Сила зварювального струму, А для електродів діаметром, мм | |
| 2.5 мм | 3.0 мм | 3.2 мм | 4.0 мм |
| 70-110 | 80 - 120 | 100 - 140 | 120 - 160 |
Зварювання проводити постійним струмом зворотної полярності, «+» на електроді з напругою на дузі 23…27 В.
ПОЛОЖЕННЯ ШВІВ ПРИ ЗВАРЮВАННІ
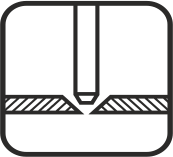 PA
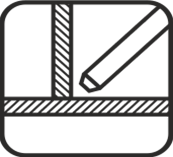 PB
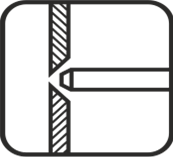 PC
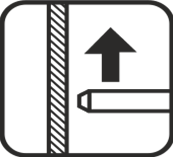 PF
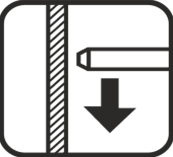 PG
 PE
 PD