УМОВИ ВИКОРИСТАННЯ
- область зварювання повинна бути очищена;
- зварювання виконувати «на холодну» або з незначним підігрівом
- валики направляти тільки в повздовжньому напрямі без поперечних коливань електрода, ділянками не більше 50 мм
- при багатошаровому наплавленні пошарово охолоджувати на повітрі до температури 60°С
- для покращення механічних властивостей після зварювання одразу прокувати валик
ОСОБЛИВІ ВЛАСТИВОСТІ
- електрод дає стабільну дугу та мінімальне розбризкування
- наплавлений метал володіє високою міцністю, стійкість до гарячих тріщин, даний електрод підходить для ремонтного зварювання деталей з сірого, кованого та високоміцного чавуну, виробів, які працюють при високих навантаженнях
- коефіцієнт наплавлення: 0,13…0,18 г/А•хв
- витрати електродів на 1 кг наплавленого металу: 1,3…1,6 кг
Електрод з нікелево-залізним сердечником, призначений для холодного зварювання та наплавлення деталей з сірого, кованого та високоміцного чавуну, а також зварювання чавуну зі сталлю.
ПАКУВАЛЬНІ ДАНІ
| Діаметр, мм | Довжина, мм | Кількість електродів в упаковці, шт. | Вага пачки, кг |
| 2.5 | 300 | 58…59 | 1.0 |
| 3.0 | 350 | 35…36 | 1.0 |
| 3.2 | 350 | 31…32 | 1.0 |
| 4.0 | 350 | 20…21 | 1.0 |
Тип покриття
графітово-основне
ХІМІЧНИЙ СКЛАД НАПЛАВЛЕНОГО МЕТАЛУ, %
Відповідно до AWS A5.1 / Типові результати
C Вуглець 0,8…1,5
Mn Марганець 1,0…2,5
Si Кремній ≤ 1,0
P Фосфор ≤ 0,030
S Сірка ≤ 0,030
Ni Нікель ≥ 52,0
Fe Залізо ≤ 45,0
МЕХАНІЧНІ ВЛАСТИВОСТІ МЕТАЛУ ШВА
Відповідно до вимог AWS A5.1 / Типові результати
- Тимчасовий опір, МПа:≥ 450
- Границя плинності, МПа:≥ 250
- Відносне видовження, %:≥ 10
ПРОКАЛЮВАННЯ ПЕРЕД ЗВАРЮВАННЯМ
- допустимий вміст вологи в покритті перед використанням не більше 0,5 %
- у разі зволоження покриття електродів вище норми - просушити протягом 60 хв при 250±10 °С
РЕЖИМИ ЗВАРЮВАННЯ
| | Сила зварювального струму, А для електродів діаметром, мм | |
| 2.5 мм | 3.0 мм | 3.2 мм | 4.0 мм |
| 50…80 | 70…100 | 80…110 | 120…150 |
Зварювання проводити постійним струмом зворотної полярності, «+» на електроді. або змінному струмі від трансформатора з напругою холостого ходу 50 В.
ПОЛОЖЕННЯ ШВІВ ПРИ ЗВАРЮВАННІ
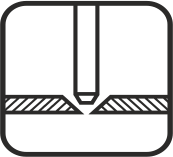 PA
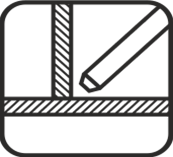 PB
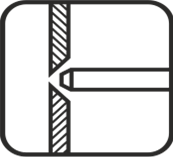 PC
 PF
 PE
 PD